Трапецеидальные винты. История и постоянная актуальность
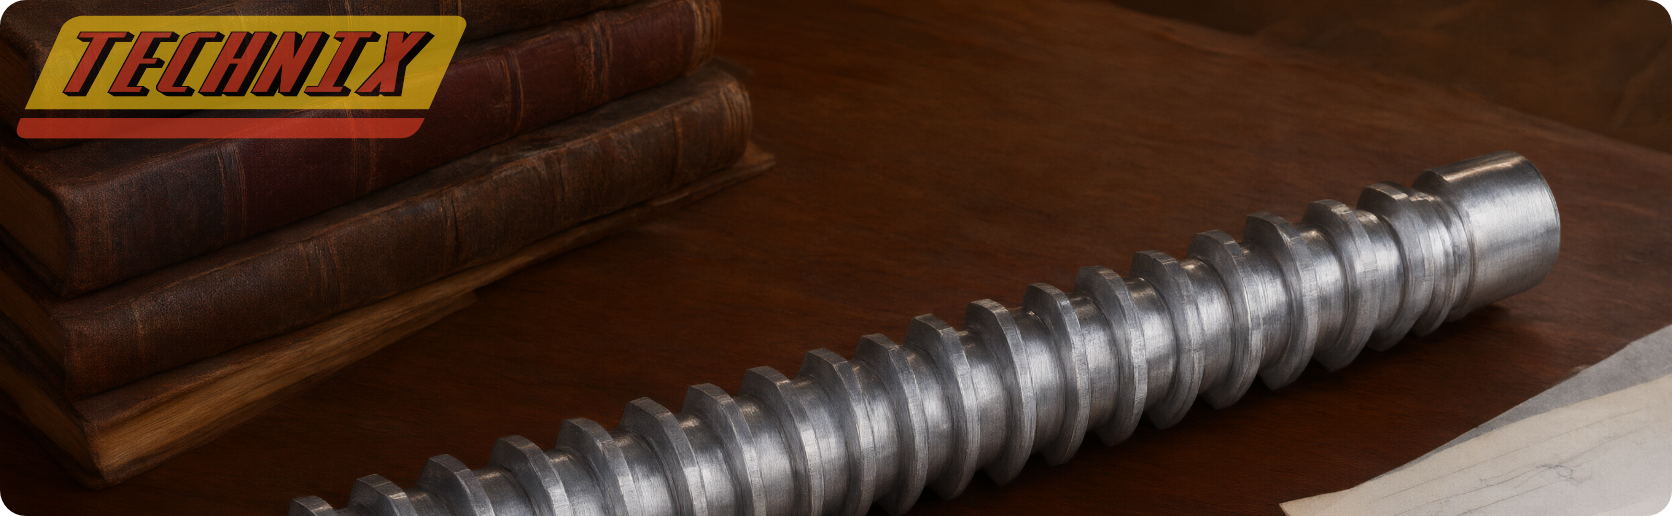
Трапецеидальный винт — это стальной стержень с резьбой трапецеидального профиля, который вместе с гайкой преобразует вращение в линейное перемещение. Резьба появилась в XIX веке как ответ на задачу, с которой не справлялась метрическая резьба: передавать усилие, работать с самоторможением и выдерживать циклические нагрузки. С тех пор появились шарико-винтовые передачи (ШВП), роликовые винты, зубчатые рейки — но трапецеидальные винты не ушли в историю. Они до сих пор стоят в домкратах, прессах, медицинских столах, задвижках и многих узлах станков. Ниже — краткая история, физика самоторможения, сравнение с ШВП по 9 параметрам и алгоритм выбора. Материал подготовил технический отдел TECHNIX (АО «ТЕХНИКС»): компания поставляет трапецеидальные винты и гайки со склада в Санкт-Петербурге.
- Трапецеидальный винт — ходовой винт с профилем резьбы в форме трапеции. Метрический стандарт — Tr (DIN 103, ISO 2901), угол 30°. Американский аналог — Acme (ANSI/ASME B1.5), угол 29°.
- Главное свойство — самоторможение: при правильно подобранном шаге гайка не проворачивается под осевой нагрузкой, и узел держит позицию без тормоза и без питания двигателя.
- КПД — от 25 до 70 % в зависимости от угла подъёма резьбы, пары трения и смазки. Это ниже, чем у ШВП (до 95 %), но выше, чем у червячных пар.
- Где живёт сегодня — там, где нужны: медленное точное перемещение, удержание позиции без энергии, работа с ударами, компактный узел без охлаждения, умеренная цена.
- Обратная сторона — износ гайки, нагрев при высоких скоростях, необходимость смазки (кроме полимерных гаек). Для высоких скоростей и ресурса выбирают ШВП.
Содержание
- Что такое трапецеидальный винт
- Краткая история: от Архимеда до DIN 103
- Профили: Tr, Acme и квадратная резьба
- Физика: самоторможение и КПД
- Сравнение с ШВП по 9 параметрам
- Где и почему применяют сегодня
- Как выбрать: 5 шагов
- Частые ошибки при проектировании
- Трапецеидальные винты и гайки TECHNIX
- Вопросы и ответы
Что такое трапецеидальный винт
Это стальной стержень с наружной резьбой трапецеидального профиля, работающий в паре с внутренней гайкой того же профиля. При вращении винта (или гайки) пара преобразует крутящий момент в осевое усилие и линейное перемещение. В отличие от крепёжной резьбы, у которой задача — держать соединение, ходовая резьба рассчитана на постоянное движение и передачу мощности.
Обозначение
Стандартная запись: Tr40×7 — трапецеидальная резьба номинальным диаметром 40 мм и шагом 7 мм. Многозаходная резьба обозначается через ход: Tr40×14(P7) — диаметр 40 мм, ход 14 мм, два начала по 7 мм.
Из чего делают
Винты — из углеродистых и легированных сталей (C45, 40Х, 42CrMo4), с закалкой токами ВЧ до 50–58 HRC и шлифовкой профиля. Гайки — из оловянной бронзы (BrOF-10-1, CuSn8) или антифрикционного пластика (PA66 с иглой или MoS₂).
Термины, которые встретятся в статье
Краткая история: от Архимеда до DIN 103
Идея превратить вращение в поступательное движение известна со времён Архимеда (III в. до н. э.) — его винт поднимал воду. Но рабочая ходовая резьба появилась только тогда, когда машиностроению потребовалось передавать усилие, а не просто перемещать предмет.
Стандартизирует треугольную резьбу для крепежа. Для ходовых узлов она не годится: острый профиль концентрирует напряжения и плохо работает при трении.
Инженеры США и Великобритании применяют квадратный профиль: он даёт максимальный КПД, но его трудно нарезать и нельзя отрегулировать при износе. Гайка начинает люфтить.
Американские машиностроители (в частности, на заводах Pratt & Whitney) принимают трапецеидальный профиль с углом 29° как компромисс между квадратной и треугольной резьбой. Профиль проще нарезать, он прочнее и допускает компенсацию износа гайки разрезной конструкцией.
В Германии принимают профиль с углом 30° — будущий DIN 103. Он становится основой метрической системы Tr, которая позже войдёт в ISO 2901–2904.
Трапецеидальные винты ставят в суппорты токарных станков, домкраты, прессы, задвижки, авиационные механизмы. Появляются стандартные бронзовые гайки с антифрикционными присадками.
Шарико-винтовые передачи забирают задачи с высокими скоростями и длительным ресурсом. Казалось бы, трапецеидальный винт должен исчезнуть — но не исчезает.
Трапецеидальные винты остаются в нишах, где ШВП неэффективна или избыточна по цене: самоторможение, ударные нагрузки, медленные точные перемещения, работа без постоянной смазки (пластиковые гайки), компактные медицинские и лабораторные узлы.
Профили резьбы: Tr, Acme и квадратная резьба
Переключайте вкладки, чтобы сравнить три основных профиля ходовой резьбы. У каждого — своя область применения и свои ограничения.
Метрический стандарт. Диаметры от 8 до 300 мм, шаги от 1,5 до 40 мм. Основной профиль в Европе и России. Симметричная трапеция с углом 30° даёт хороший баланс между прочностью витка, технологичностью нарезания и КПД.
Американский стандарт. Асимметричная трапеция с углом 29° исторически связана с профилем Уитуорта. Обозначение — в витках на дюйм (например, 1/2"-13 Acme). Часто встречается в импортном оборудовании и ремонтных узлах.
Прямоугольный профиль даёт максимальный КПД (до 80 % и выше), но его почти невозможно нарезать стандартным резцом или метчиком, нельзя отрегулировать гайку при износе, и виток работает на изгиб. Сегодня применяется только в специальных узлах — чаще всего его заменяет трапецеидальный профиль или ШВП.
Физика пары: самоторможение и КПД
Два ключевых показателя ходовой пары — самоторможение и КПД. Оба зависят от угла подъёма резьбы λ и коэффициента трения f в паре винт–гайка.
Самоторможение
Узел не проворачивается под осевой нагрузкой, если угол подъёма резьбы меньше угла трения:
λ < arctg(f / cos α)
где α — полуугол профиля (15° для Tr, 14,5° для Acme). На практике это означает: чем меньше шаг при том же диаметре, тем надёжнее самоторможение.
КПД
Отношение полезной работы к затраченной. Для трапецеидальной пары:
η = tg λ / tg(λ + φ)
где φ — приведённый угол трения. При малом λ (самотормозящие винты) КПД обычно 25–45 %. При большом λ (многозаходные винты) — до 65–70 %.
Как материалы влияют на трение
| Пара трения | Коэф. трения f (со смазкой) | КПД, ориентир | Применение |
|---|---|---|---|
| Сталь / бронза BrOF-10-1 | 0,08–0,15 | 30–55 % | Классика: станки, прессы, тяжёлые узлы |
| Сталь / пластик PA66+PTFE | 0,10–0,20 | 25–45 % | Чистые помещения, пищевое оборудование, работа без смазки |
| Сталь / пластик PA66+MoS₂ | 0,12–0,22 | 25–45 % | Высокие нагрузки при умеренных скоростях |
| Закалённая сталь / бронза | 0,06–0,10 | 40–65 % | Точные станки, высокие циклические нагрузки |
Трапецеидальный винт против ШВП: сравнение по 9 параметрам
| Параметр | Трапецеидальный винт (Tr) | Шарико-винтовая передача (ШВП) |
|---|---|---|
| Принцип работы | Трение скольжения | Трение качения (шарики в рециркуляторе) |
| КПД | 25–70 % средний | 90–95 % высокий |
| Самоторможение | Да, при мелком шаге есть | Нет, всегда обратимый ход нет |
| Скорость перемещения | До 0,5–1 м/с, ограничение нагревом | До 2–3 м/с и выше |
| Точность позиционирования | ±0,05–0,15 мм на 300 мм (классы 7–9 по ISO) | ±0,005–0,02 мм на 300 мм (классы C3–C7) |
| Осевой люфт | Регулируется осевой поджатием гайки, 0,02–0,2 мм | Минимальный, у прецизионных гаек — до 0,005 мм |
| Нагрузка и удары | Выдерживает ударные нагрузки, большая площадь контакта высокая | Чувствительна к ударам, возможны вмятины на шариках средняя |
| Смазка и обслуживание | Требует регулярной смазки (кроме пластиковых гаек) | Требует постоянной смазки, иначе быстрый выход из строя |
| Цена | В 2–5 раз ниже при том же диаметре дешевле | Выше за точность шлифовки и шариковую обойму дороже |
Где и почему трапецеидальный винт применяют сегодня
Выберите тип оборудования — увидите типовое решение и причину, почему в этой задаче трапецеидальный винт остаётся актуальным.
Ручные и моторные винтовые прессы, подъёмные столы, реечно-винтовые домкраты. Узел должен держать тонны под нагрузкой без тормоза и не «ползти» при отключении привода.
Суппорты токарных станков, ручные маховички фрезеров, подачи шлифовальных станков. Там, где не нужны высокие скорости и прецизионная точность ШВП, трапецеидальный винт даёт надёжный и ремонтопригодный узел.
Медицинские столы, кровати, стоматологические установки, лабораторные позиционеры. Узел должен работать тихо, без масляного тумана, допускать мойку и дезинфекцию.
Штурвалы задвижек, клапанов трубопроводов, шиберных затворов. Узел работает годами в статике, должен держать давление и не проворачиваться от вибрации линии.
Перекладчики, зажимные приспособления, тихоходные конвейерные регулировки. Там, где не нужна скорость ШВП, но нужна компактность и умеренная цена.
Как выбрать трапецеидальный винт: 5 шагов
Определите осевую нагрузку и режим работы
Посчитайте максимальное усилие на винте (с учётом ускорения и веса движущихся частей). Определите, работает ли узел непрерывно или от случая к случаю.
Тяжёлый непрерывный режим → проверьте тепловой расчёт, возможно, нужна ШВП
Нужно ли самоторможение?
Если узел должен держать позицию без тормоза и без питания (домкрат, пресс, задвижка) — выбирайте мелкий шаг, при котором λ < φ.
Самоторможение нужно → шаг P ≤ 0,3·d (ориентир)
Выберите диаметр и шаг по стандарту
Диаметр — по нагрузке и жёсткости, шаг — по требуемой скорости и самоторможению. Для высоких скоростей при сохранении самоторможения берут многозаходный винт.
Быстрый ход без самоторможения → Tr40×14(P7) и подобный
Подберите пару трения
Сталь/бронза — универсальная пара для средних и тяжёлых нагрузок. Сталь/пластик — для чистых помещений, работы без смазки, пищевого оборудования.
Мойка, чистота → пластик PA66+PTFE
Определите класс точности и способ компенсации люфта
Для общих задач — класс 7–9, для станочных подач — 5–7. Люфт убирают разрезной гайкой с осевым поджатием или двойной гайкой с распоркой.
Точные подачи → класс 5–7 + двойная гайка
Частые ошибки при проектировании узлов с трапецеидальным винтом
Взять крупный шаг «для скорости» и потерять самоторможение
Не предусмотреть отвод тепла при непрерывной работе
Забыть про критическую частоту вращения
Неправильная смазка или её отсутствие
Ошибки в соосности и креплении
Не учесть износ и не заложить регулировку люфта
TECHNIX: трапецеидальные винты и гайки со склада в Санкт-Петербурге
TECHNIX (АО «ТЕХНИКС») производит и поставляет компоненты линейного перемещения: трапецеидальные винты, гайки, ШВП, рельсовые направляющие, линейные подшипники. Винты нарезаются по заявке с точностью до миллиметра длины, гайки поставляются в стандартных и нестандартных исполнениях.
- осевую нагрузку (постоянную и пиковую) и требуемый ресурс;
- длину хода и рабочую скорость перемещения;
- нужно ли самоторможение;
- условия работы (температура, пыль, влага, мойка, чистое помещение);
- эскиз узла или габариты, если есть.
Вопросы и ответы: трапецеидальные винты
Чем трапецеидальный винт отличается от ШВП?
Что значит обозначение Tr40×7?
Когда трапецеидальный винт даёт самоторможение?
Какой ресурс у трапецеидальной пары?
Можно ли использовать трапецеидальный винт в пищевом оборудовании?
Как убрать осевой люфт в паре?
Где купить трапецеидальные винты и гайки?
Читайте также
Характеристики винтов и гаек приведены по данным карточек товаров TECHNIX на дату публикации. Расчёты КПД, самоторможения и ресурса выполнены по формулам механики винтовых пар и служат ориентиром. Окончательный выбор подтверждайте расчётом под конкретную нагрузку, скорость и условия работы узла.
- Комментарии
